ФК2/2
Статья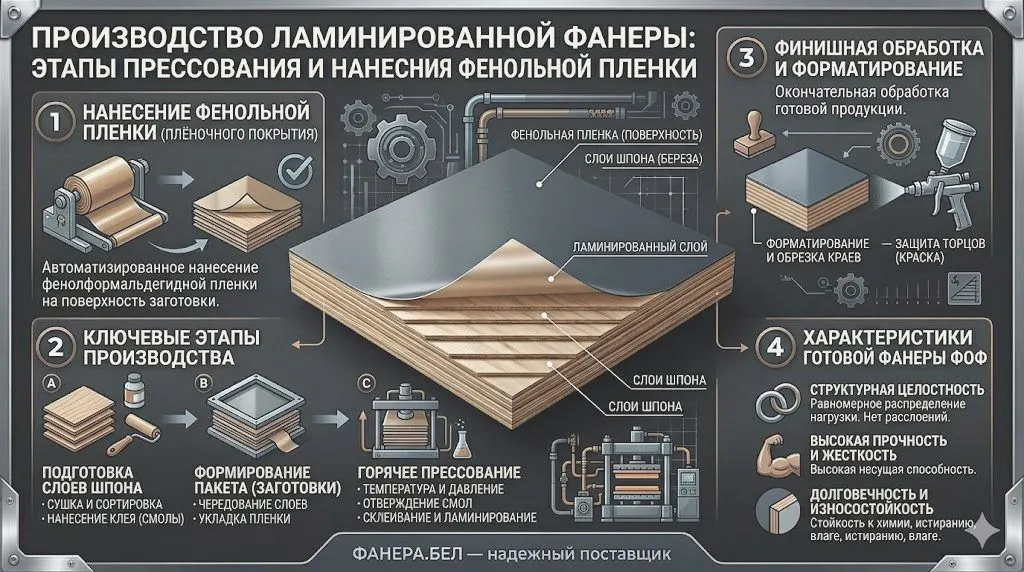
Как производят ламинированную фанеру: этапы прессования и нанесения фенольной пленки
Ламинированная фанера — это один из самых востребованных и технологичных материалов в современном строительстве и производстве мебели. Обычный березовый или хвойный лист под воздействием высокой температуры, колоссального давления и специальной полимерной рубашки превращается в износостойкую плиту, способную годами выдерживать контакт с агрессивной химией заливаемого бетона, дождем, снегом и постоянным трением.
Весь этот сложный путь от бревна до готовой глянцевой или сетчатой плиты строго регламентирован строительными нормативами и технологическими картами. Давайте детально разберем каждый этап этого увлекательного и высокоточного фабричного процесса.
Подготовка и сборка основы: фундамент будущей прочности
Любое ламинированное покрытие бессмысленно, если внутри плиты скрывается рыхлая и некачественная основа. Секрет долговечности материала кроется в идеальной подготовке шпона (тонких листов древесины, которые получают методом кругового среза с распаренного бревна).
Для производства ламинированной плиты высшего качества чаще всего используют березовый шпон. Он обладает высокой плотностью и прочностью на изгиб. Процесс сборки основы выглядит следующим образом:
-
сортировка и сушка шпона: древесные листы высушивают в специальных камерах до строго определенной остаточной влажности (обычно около 4–6%), после чего дефектоскопы отбраковывают листы с крупными сучками и трещинами;
-
нанесение клея: шпон пропускают через клеенаносящие валы, где на поверхность подается водостойкий состав на основе фенолформальдегидных смол;
-
формирование пакета: листы укладывают друг на друга таким образом, чтобы направление волокон в соседних слоях было строго перпендикулярным, это компенсирует внутреннее напряжение дерева и не позволяет готовой плите деформироваться.
Первичное прессование: рождение монолитного щита
Сформированный пирог из шпона пока еще остается рыхлым пакетом, который легко рассыпается в руках. Чтобы превратить его в единое целое, заготовка отправляется на двухэтапную термическую и механическую обработку.
Сначала пакеты шпона проходят этап холодного подпрессовывания. Тяжелый гидравлический пресс сдавливает заготовки без нагрева. Это нужно для того, чтобы выдавить лишний воздух между слоями шпона, равномерно распределить клей и зафиксировать пакет, превратив его в плотную транспортируемую заготовку.
Затем наступает черед горячего прессования в многоэтажных гидравлических машинах. Плиты пресса нагреваются до температуры около 130–150 °C с помощью перегретого пара или термомасла. Под давлением до 15–20 атмосфер фенольные смолы внутри шпона начинают плавиться, проникают глубоко в поры древесины и полимеризуются, намертво сшивая слои шпона на молекулярном уровне.
Подбор фенольной пленки: виды защитных покрытий
После того как основа остыла, обрезана по краям в точный размер и тщательно отшлифована, наступает этап, который и делает фанеру ламинированной. Для создания защитного панциря используется специальная бумага, пропитанная фенолформальдегидными или меламиновыми смолами.
При комнатной температуре эта пленка кажется сухой и слегка жесткой. Но в ней заложен огромный потенциал для защиты дерева. В зависимости от назначения плиты, производители используют разные типы покрытий, которые напрямую влияют на характеристики готового продукта.
| Тип ламинации | Используемые смолы | Плотность покрытия (г/м²) | Сфера применения |
| глянцевая / матовая гладкая | фенолформальдегидные | 120 – 220 | опалубка в монолитном строительстве, обшив фургонов, рекламные щиты |
| сетчатая (противоскользящая) | фенолформальдегидные | 120 – 240 | полы в грузовиках, настилы строительных лесов, палубы катеров |
| меламиновая цветная | меламиноформальдегидные | 110 – 180 | детские площадки, лабораторная мебель, элементы дизайна интерьера |
Финальное прессование и нанесение фенольной пленки
Процесс нанесения пленки — это кульминация всего производства. Отрезанные в размер листы фенольной бумаги укладываются с обеих сторон на подготовленный и очищенный от малейшей пыли фанерный щит. Заготовка снова отправляется в горячий пресс.
На этом этапе параметры работы оборудования меняются, так как главная задача — не склеить дерево, а расплавить и запечатать внешний полимерный слой. За мои 25 лет практики в деревообработке и производстве плитных материалов я повидал немало брака, и почти всегда он был связан с нарушением температурного режима на этом шаге. Если пресс перегреть хотя бы на пару градусов, фенол начнет гореть и покроется пузырями. Если недогреть — пленка не сцепится со шпоном и отслоится при первом же контакте с водой.
Температура плит пресса поддерживается в строгом диапазоне от 135 до 145 °C. Под давлением смола, которой пропитана бумага, мгновенно переходит в жидкое состояние. Она заполняет все микропоры на поверхности березового шпона, буквально срастаясь с древесиной. В этот же момент металлические матрицы пресса формируют фактуру листа: гладкую зеркальную поверхность или тисненую противоскользящую сетку. Весь процесс фиксации пленки занимает всего от 2 до 4 минут в зависимости от толщины покрытия.
Секреты и лайфхаки финишной обработки: защита уязвимых зон
После выхода из пресса ламинированная плита выглядит великолепно, но технологический процесс на этом не заканчивается. Фанера имеет четыре открытых торца, на которых виден пирог из слоев шпона и клея. Торцы — это самое уязвимое место любого плитного материала. Если оставить их открытыми, дерево начнет впитывать атмосферную влагу, разбухнет с краев, и ламинация просто лопнет.
На заводах торцы свежезаламинированных листов немедленно обрабатывают специальной водонепроницаемой акриловой или полиуретановой краской. Ее наносят в несколько слоев с помощью автоматических распылителей.
Профессиональный лайфхак от технологов заключается в том, что если вам в процессе строительных работ приходится пилить ламинированную фанеру на объекте, вы обязаны сразу же запечатать свежий спил водостойкой краской или лаком. Обычная масляная или акриловая краска из хозмага здесь не спасет, лучше использовать качественный резиновый состав или полиуретановый герметик. Это продлит жизнь листу опалубки в 3–4 раза.
Готовая фанера проходит строгий технический контроль (ОТК), где проверяется геометрия листа, отсутствие непроклеенных участков ламинации и глубина тиснения сетки. Только после этого листы маркируются, упаковываются в паллеты и отправляются на строительные площадки и мебельные фабрики.
Нужна фанера?
Подберём и посчитаем
Консультант знает весь склад: скажет, что взять под вашу задачу, и оформит заказ.
Спросить консультантаОткрыть каталог